Desde botellas de agua mineral y refrescos hasta envases de aceite de cocina, los productos moldeados por soplado forman parte de la vida cotidiana. Entre los materiales utilizados para estos envases, el PET (tereftalato de polietileno) es uno de los termoplásticos más empleados, ya que ofrece la transparencia, la resistencia y la ligereza necesarias para el envasado moderno de bebidas.
Para los fabricantes de agua y bebidas, sin embargo, la botella en sí es solo una parte del proceso. Muchos compradores se centran en la máquina de llenado y pasan por alto el soplado de botellas, a pesar de que es un punto de partida importante en la línea de producción. La calidad y la uniformidad de las botellas sopladas pueden afectar directamente la eficiencia del llenado, el taponado, el transporte y la calidad del producto final.
Este artículo explica cómo se fabrican las botellas de PET Mediante moldeo por soplado, abarca todo el proceso, desde la preforma hasta la botella terminada. También compara EBM, IBM e ISBM y explica cómo elegir la tecnología adecuada para cada aplicación.
1. ¿Qué es el moldeo por soplado?
Moldeo por soplado Es un proceso de fabricación utilizado para dar forma a piezas huecas de plástico. La presión del aire infla el plástico ablandado dentro de la cavidad de un molde, permitiéndole adquirir la forma deseada. Esta tecnología se originó en la industria del vidrio, mientras que el moldeo por soplado de plástico moderno existe desde 1938, cuando los inventores estadounidenses Enoch Ferngren y William Kopitke patentaron un equipo para dar forma a productos huecos a partir de materiales plásticos orgánicos.
El moldeo por soplado es esencialmente un proceso de dos partes. Primero, se produce una preforma como base. Luego, el aire comprimido la expande contra las paredes del molde para crear el producto final. Este proceso se utiliza ampliamente para botellas, envases de refrescos y bebidas carbonatadas, botellas de aceite de cocina, envases de productos químicos y envases de productos de cuidado personal. PET y PETE se refieren al mismo material: tereftalato de polietileno.
2. Tres tipos de moldeo por soplado
2.1 Moldeo por extrusión y soplado
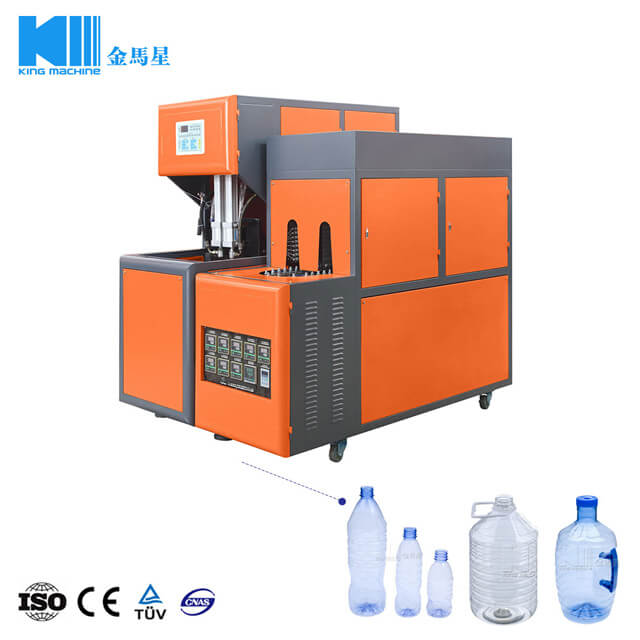
La EBM es el método más sencillo y económico. El plástico fundido se extruye en una preforma hueca, el molde se cierra a su alrededor y el aire comprimido la infla contra la cavidad del molde. Tras el enfriamiento, la pieza se expulsa y se elimina el material sobrante.
Materiales: PE, nailon
Ventajas: Bajo costo de utillaje; adecuado para productos muy grandes.
Aplicaciones: Bidones industriales, tanques de combustible, grandes contenedores
2.2 Moldeo por inyección y soplado
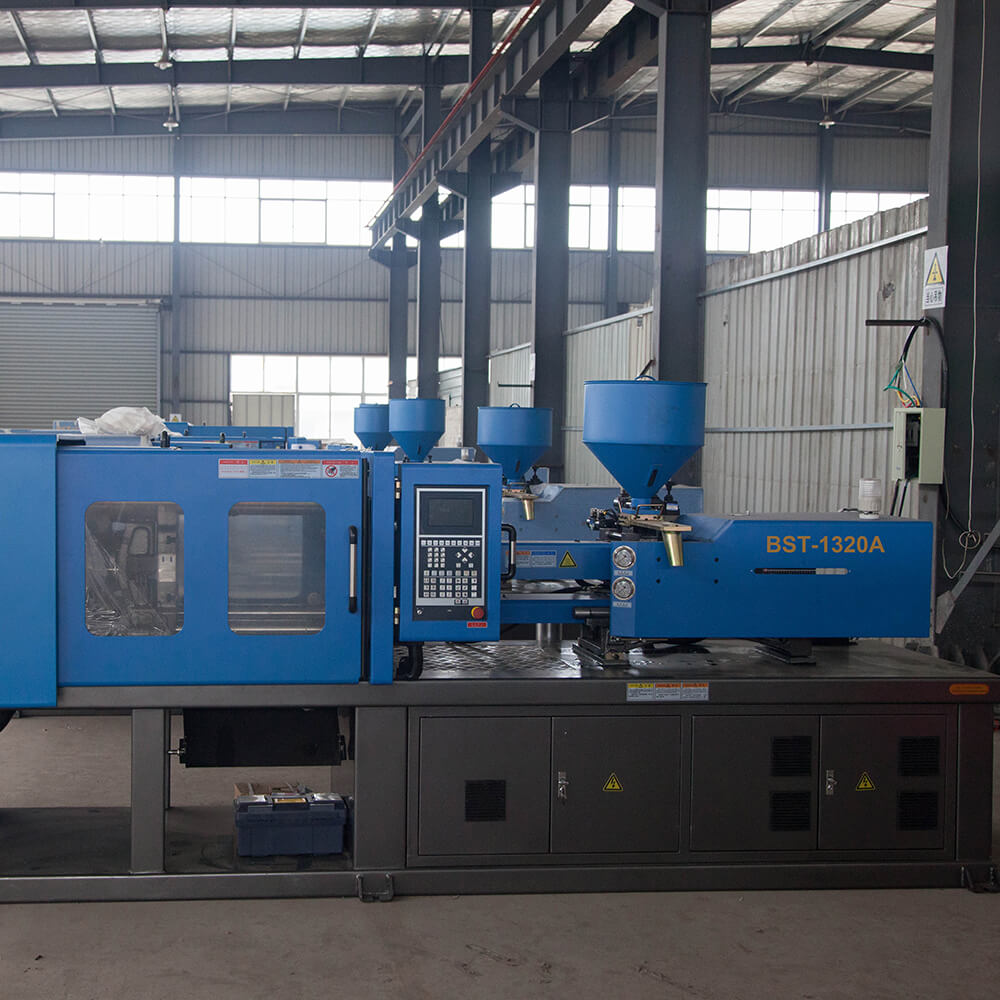
IBM combina el moldeo por inyección y el moldeo por soplado. El polímero fundido se inyecta alrededor de un núcleo para formar una preforma con el cuello de la botella, que luego se transfiere a un molde de soplado y se infla con aire comprimido. Ofrece mayor precisión dimensional y es adecuado para envases pequeños y complejos.
Ventajas: Cuellos y formas precisas
Aplicaciones: Frascos farmacéuticos y cosméticos
Limitaciones: Mayor coste de utillaje y ciclos más largos que en EBM.
2.3 Moldeo por inyección, estirado y soplado
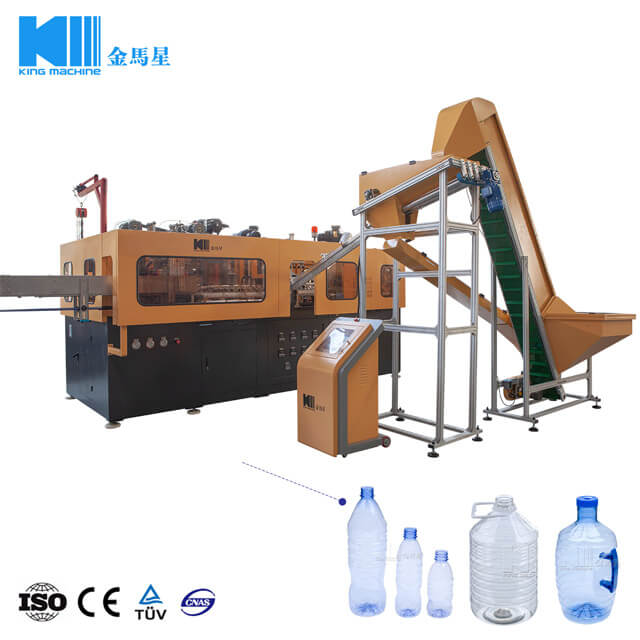
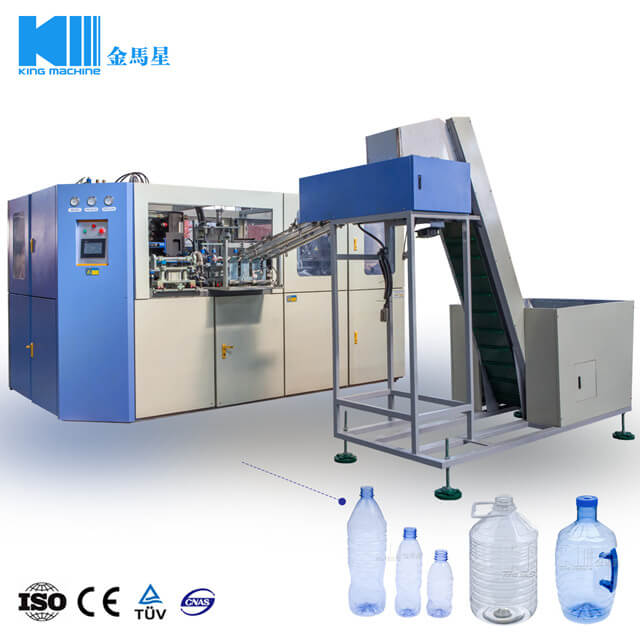
ISBM es el proceso más común para botellas de PET. Tras la inyección, la preforma se calienta, se estira longitudinalmente con una varilla y se expulsa con aire comprimido. El estiramiento mejora la resistencia mecánica y las propiedades de barrera del PET.
Aplicaciones: Botellas de agua, refrescos, aceite de cocina y productos de cuidado personal.
Limitaciones: El mayor coste de utillaje entre los tres métodos.
3. Comparación del moldeo por soplado
Los tres métodos de moldeo por soplado se diferencian principalmente en cómo se produce la forma inicial y cómo se da forma al envase final. La siguiente tabla resume sus principales diferencias, lo que ayuda a los fabricantes a identificar el proceso más adecuado para sus productos.
Elemento | MBE | IBM | ISBM |
Forma de inicio | Parisón | Preformar | Preformar |
Estiramiento | No | No | longitudinal |
Materiales tipicos | PE, PP, nailon | HDPE, LDPE, PP | PET |
Complejidad del producto | Bajo | Media | Alto |
Rango de tamaño | Muy grande | Pequeño-mediano | Pequeño-mediano |
Costo de herramienta | Bajo | Media | Alto |
Costo unitario | Bajo | Media | Más alto |
espesor de pared | Normal | Bueno | Excelente |
Transparencia y fortaleza | Normal | Bueno | Excelente |
Productos tipicos | Bidones, tanques, botellas de champú | Envases farmacéuticos y cosméticos | Botellas de agua, refrescos y aceite |
4. Proceso de moldeo por soplado de botellas de PET
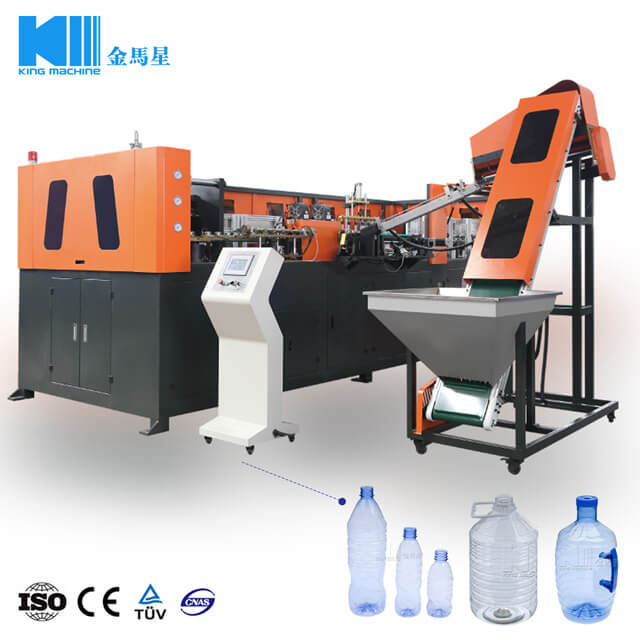
El proceso ISBM transforma la resina PET en botellas terminadas mediante una serie de pasos controlados. Cada etapa influye en la calidad final de la botella y en la eficiencia de la producción.
Paso 1: Secado de la resina
La resina PET se seca para eliminar la humedad. El exceso de humedad puede provocar hidrólisis durante el calentamiento, lo que reduce la resistencia y la transparencia de la botella.
Paso 2: Inyección de la preforma
La resina seca se funde y se inyecta en un molde preformado. El núcleo central forma el diámetro interior, mientras que la cavidad da forma al exterior.
Paso 3: Refrigeración y almacenamiento
Las preformas se enfrían y se retiran para su almacenamiento o transporte antes del proceso de soplado.
Paso 4: Calentamiento de la preforma
Las preformas se calientan uniformemente a unos 100 ℃, preparándolas así para el estiramiento.
Paso 5: Estirar y soplar
Una varilla de estiramiento alarga cada preforma mientras que el aire a alta presión la expande dentro de la cavidad del molde.
Paso 6: enfriamiento
La botella se enfría uniformemente dentro del molde para mantener su forma.
Paso 7: inspección
Las botellas terminadas se desmoldan, se someten a pruebas de estanqueidad, se inspeccionan visualmente y se transportan a su destino final.
Paso 8: Relleno
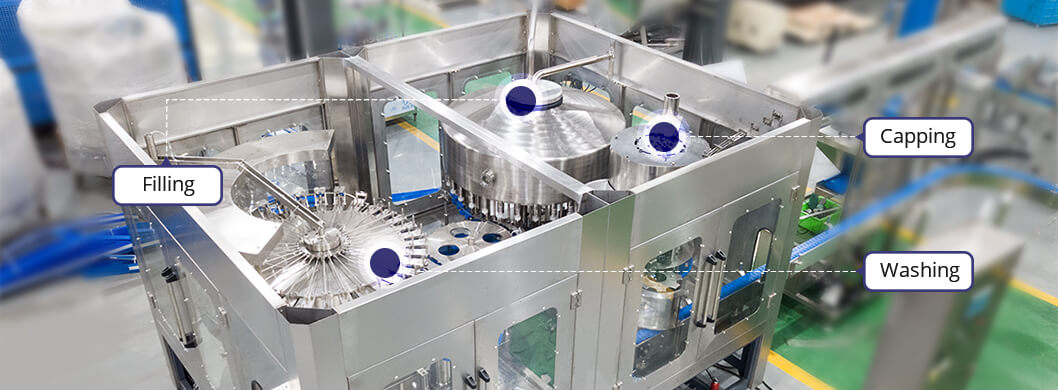
Las botellas entran en la línea de llenado para el llenado de agua o bebida, conectando el proceso de soplado con equipo de llenado.
5. Cómo afecta el moldeo por soplado al rendimiento de la línea
El moldeo por soplado afecta directamente a la eficiencia y estabilidad de la línea de llenado. Tanto el suministro como la calidad de las botellas deben cumplir con los requisitos posteriores.
Capacidad de coincidencia
La capacidad de soplado debe igualar o superar la demanda de llenado. Línea de llenado de 12,000 botellas por hora Se necesita una capacidad de soplado suficiente para mantener un suministro continuo de botellas. De lo contrario, la escasez de botellas puede provocar paradas frecuentes de la máquina de llenado.
Garantizar la calidad de la botella
La calidad de la botella afecta a varios procesos posteriores. Las dimensiones precisas del cuello facilitan un taponado fiable, el grosor uniforme de la pared mejora la estabilidad del transporte y una buena verticalidad de la botella ayuda a garantizar un llenado y etiquetado precisos.
Conectar los procesos
El moldeo por soplado, el llenado y el envasado deben estar correctamente sincronizados en cuanto a capacidad y velocidad de operación. Esto ayuda a prevenir cuellos de botella en la producción, reduce la manipulación innecesaria de botellas y mantiene el funcionamiento de toda la línea de producción más constante.
6. Elección del proceso de moldeo por soplado adecuado
El proceso adecuado depende del contenedor, el material, los requisitos de producción y el presupuesto. Utilice la siguiente guía para identificar rápidamente la opción más apropiada.
Proceso | Elígelo cuando | Aplicaciones principales |
MBE | Contenedores de 5 litros o más; PE/PP; requisitos de detalle y claridad menores; presupuesto limitado. | Contenedores grandes, embalaje industrial |
IBM | Botellas pequeñas de precisión; HDPE/LDPE/PP; tolerancias de cuello ajustadas. | Envases farmacéuticos y cosméticos |
ISBM | PET; alta transparencia, resistencia y rendimiento de barrera; producción en masa. | Botellas de agua y refrescos |
Para la mayoría de las líneas de agua y bebidas de PET, ISBM es la opción preferida porque combina el estiramiento con el moldeo por soplado para producir envases ligeros y resistentes. Sistemas combinados de soplado, llenado y tapa También utilizamos ISBM para conectar la producción de botellas con el llenado y el taponado en un proceso integrado.
Conclusión
El moldeo por soplado de PET es un punto de partida clave para la producción de agua y bebidas, y el proceso adecuado influye directamente en la calidad de la botella y la eficiencia de la línea de producción. Para botellas de PET, ISBM ofrece una excelente transparencia, resistencia y capacidad de barrera, mientras que la tecnología Blow-Fill-Cap Combiblock integra el soplado, el llenado y el taponado de la botella para un proceso de producción más eficiente.
Con más de 20 años de experiencia en envases de PET, Rey máquina Ofrecemos soluciones integradas de moldeo por soplado y llenado para clientes de todo el mundo. Comparta con nuestro equipo el tamaño de su botella, la capacidad deseada y sus requisitos de empaque para obtener una solución personalizada. Póngase en contacto con King Machine Solicite hoy mismo una consulta gratuita y descubra nuestros productos y proyectos exitosos.