Graphique connaissances

Graphique de connaissances sur les machines à boissons King Machine

Approfondissez vos connaissances sur les machines de production de boissons, notamment la technologie de soufflage des bouteilles, les composants, les principes de fonctionnement, les processus de production, le dépannage et la maintenance. Découvrez des solutions pratiques pour mieux comprendre les équipements et optimiser la production.

Graphique de connaissances sur les machines de moulage par soufflage

Les composants clés, les procédés de fabrication, les défauts typiques, les points d'entretien et les règles de sécurité de la machine.
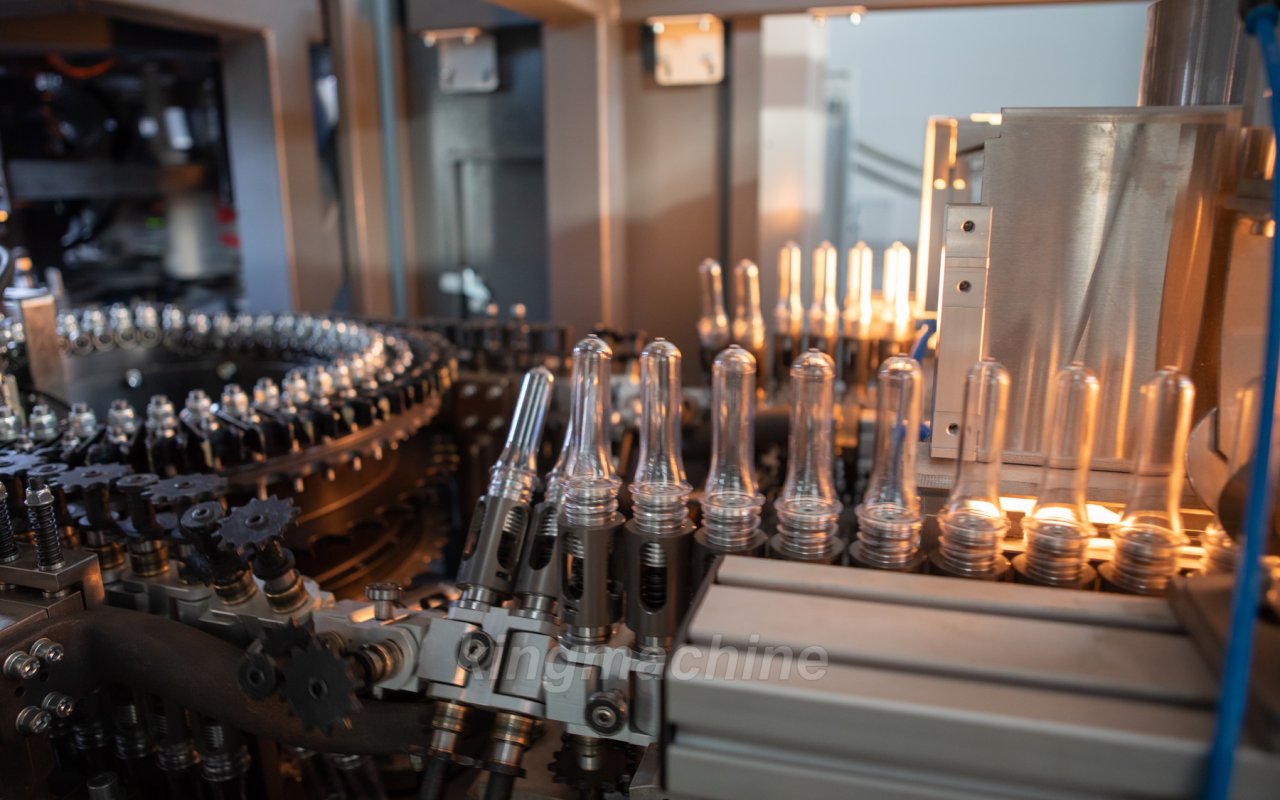
Module de tête chauffante préformée
Composante Module de tête chauffante préformée
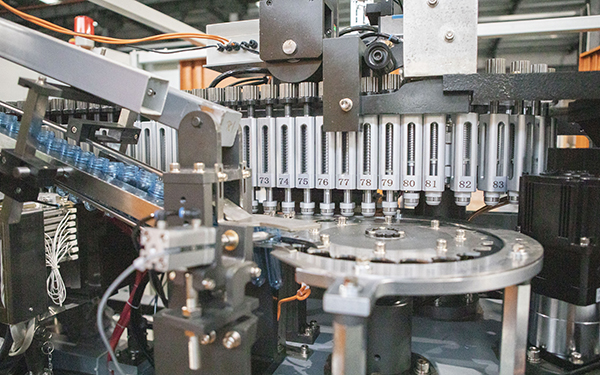
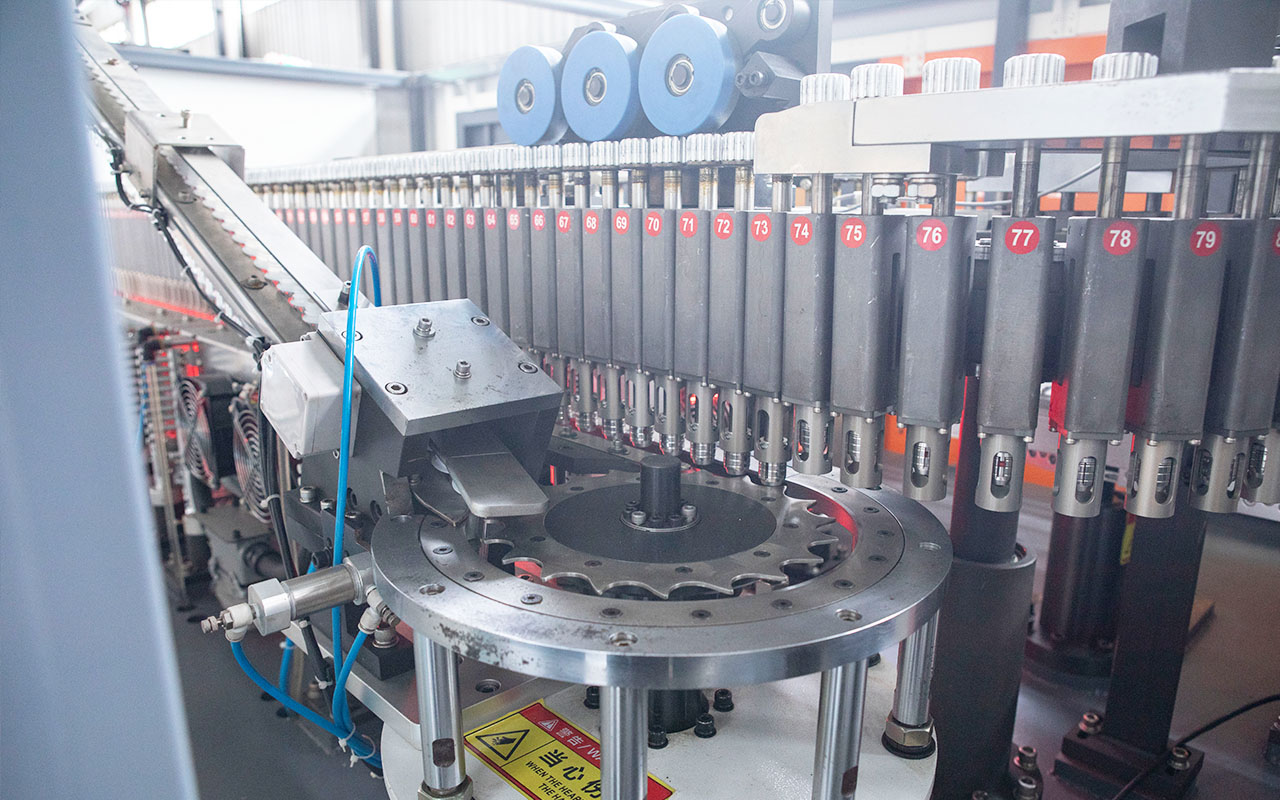
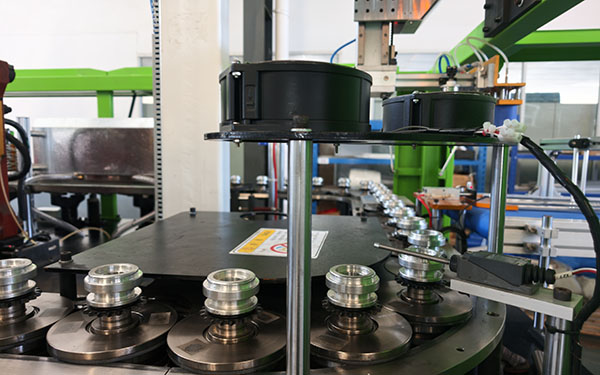
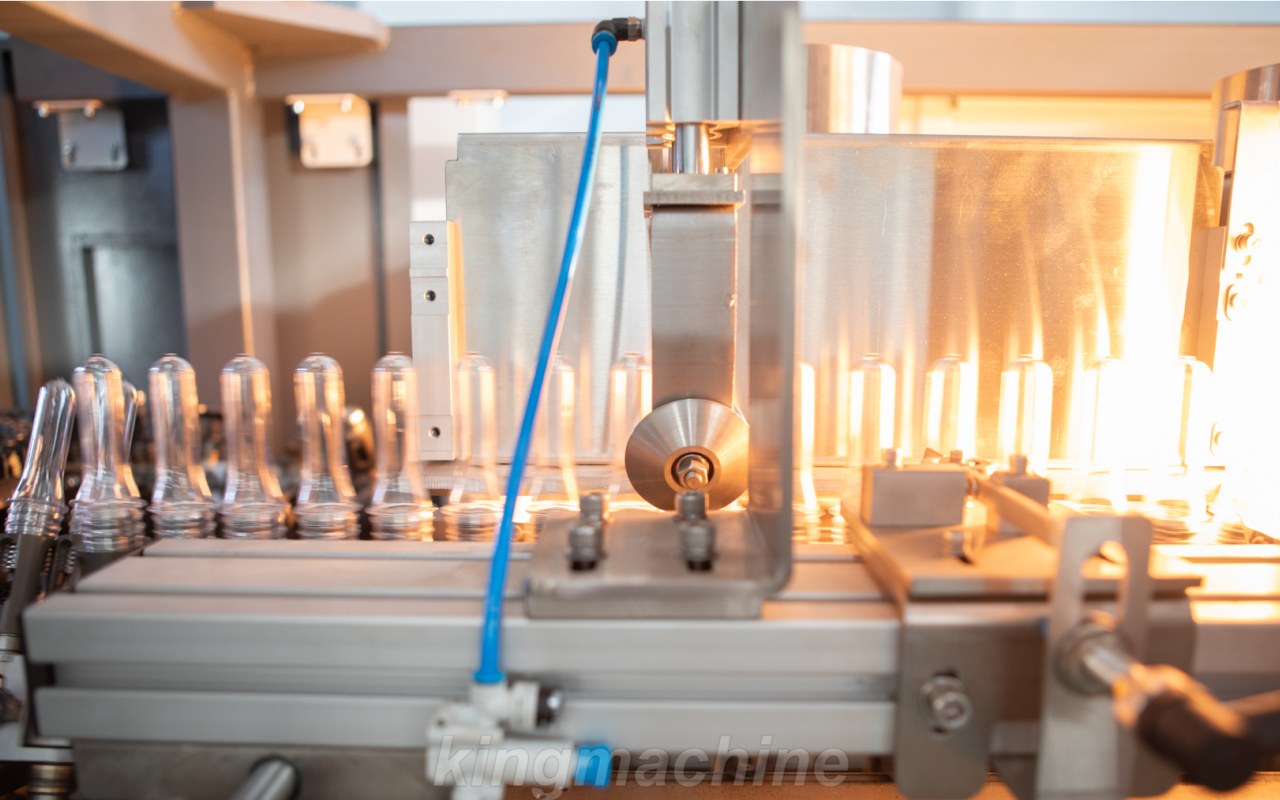
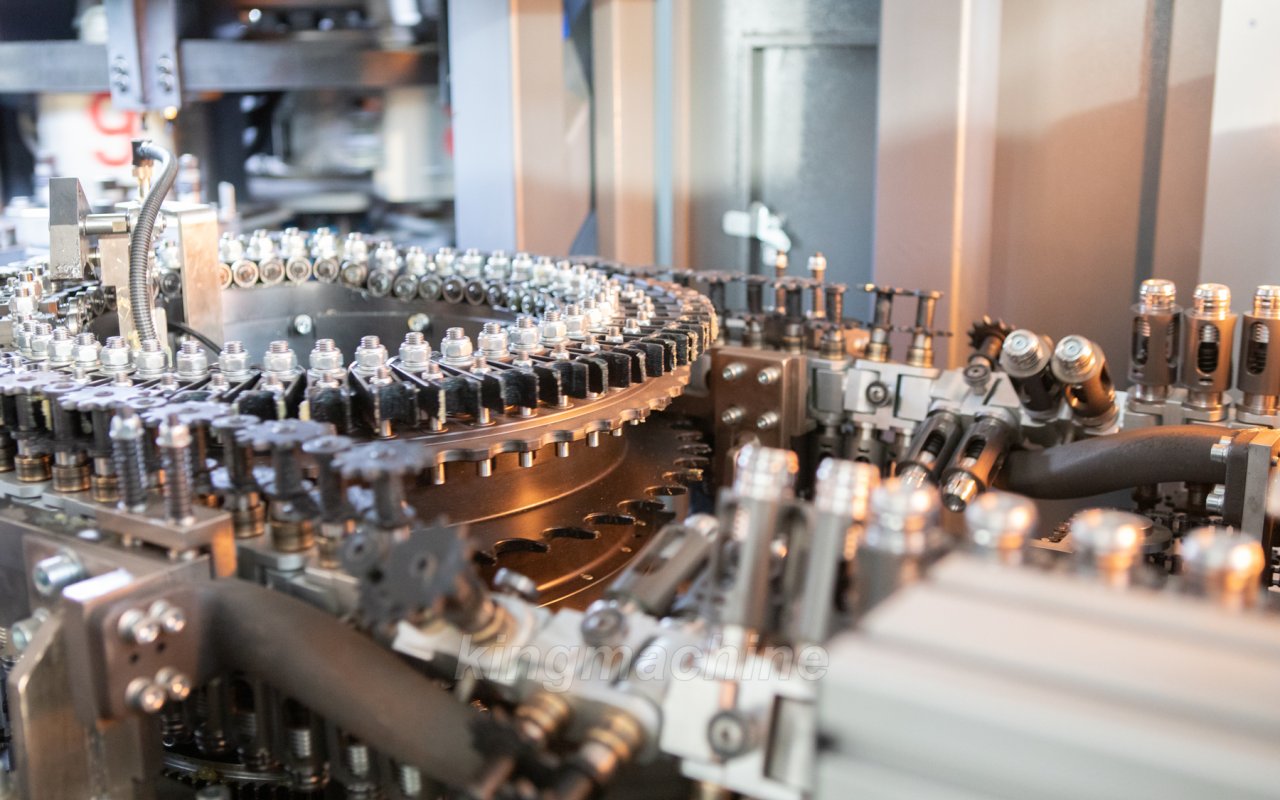
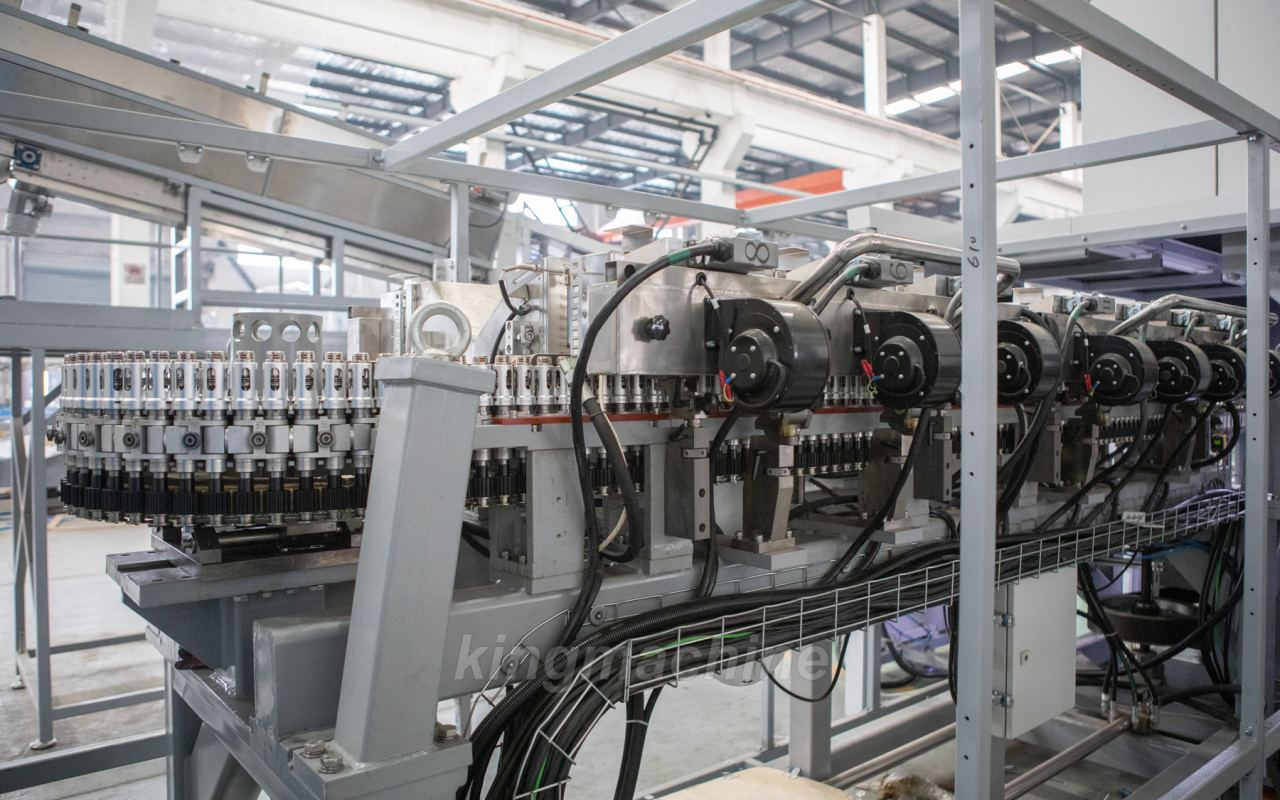
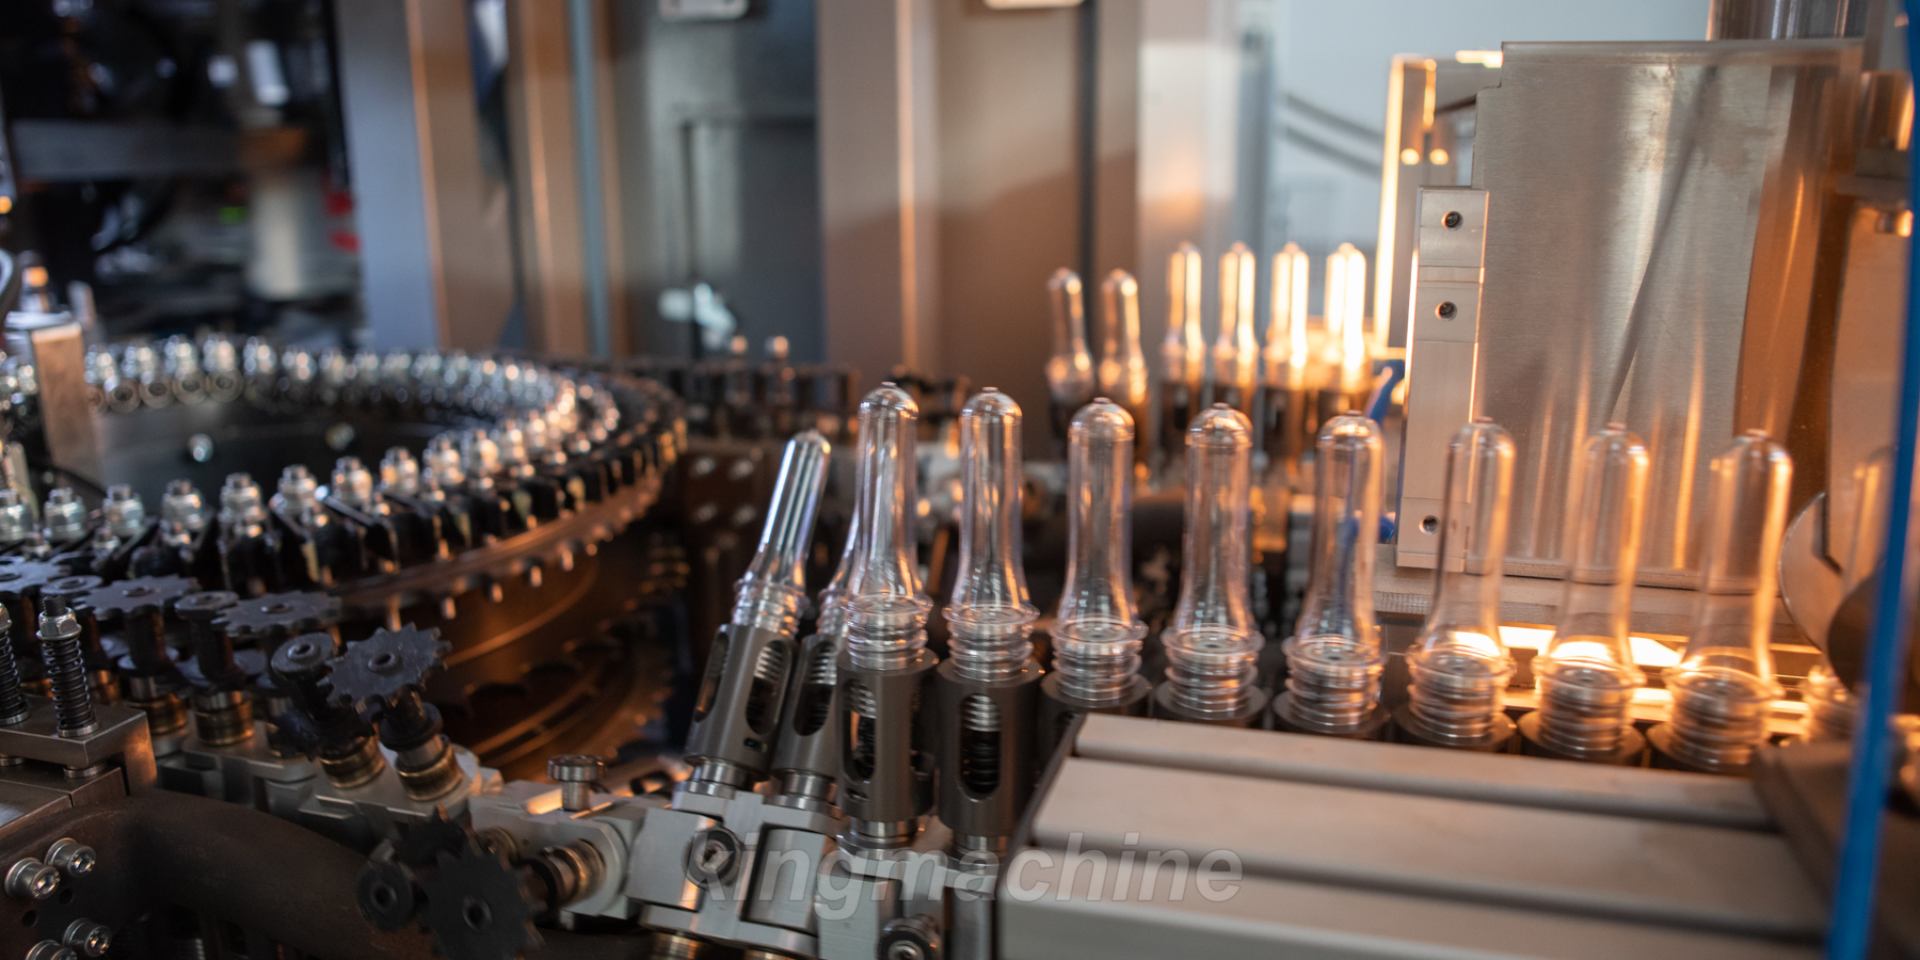
Chaque préforme est supportée par une tête de chauffe. La chaîne fixée sur le châssis du chauffe-objet engrene les pignons supérieur et inférieur et entraîne le manchon d'expansion, le mandrin et l'anneau de déchargement, de sorte que la préforme tourne à travers les boîtes lumineuses et est chauffée uniformément avant le soufflage.
Pièce n° 9 et S3 · toutes les 5 000 h Pièce n° 13 · toutes les 7 500 h
Procédé de moulage par étirage-soufflage
Processus Procédé de moulage par étirage-soufflage
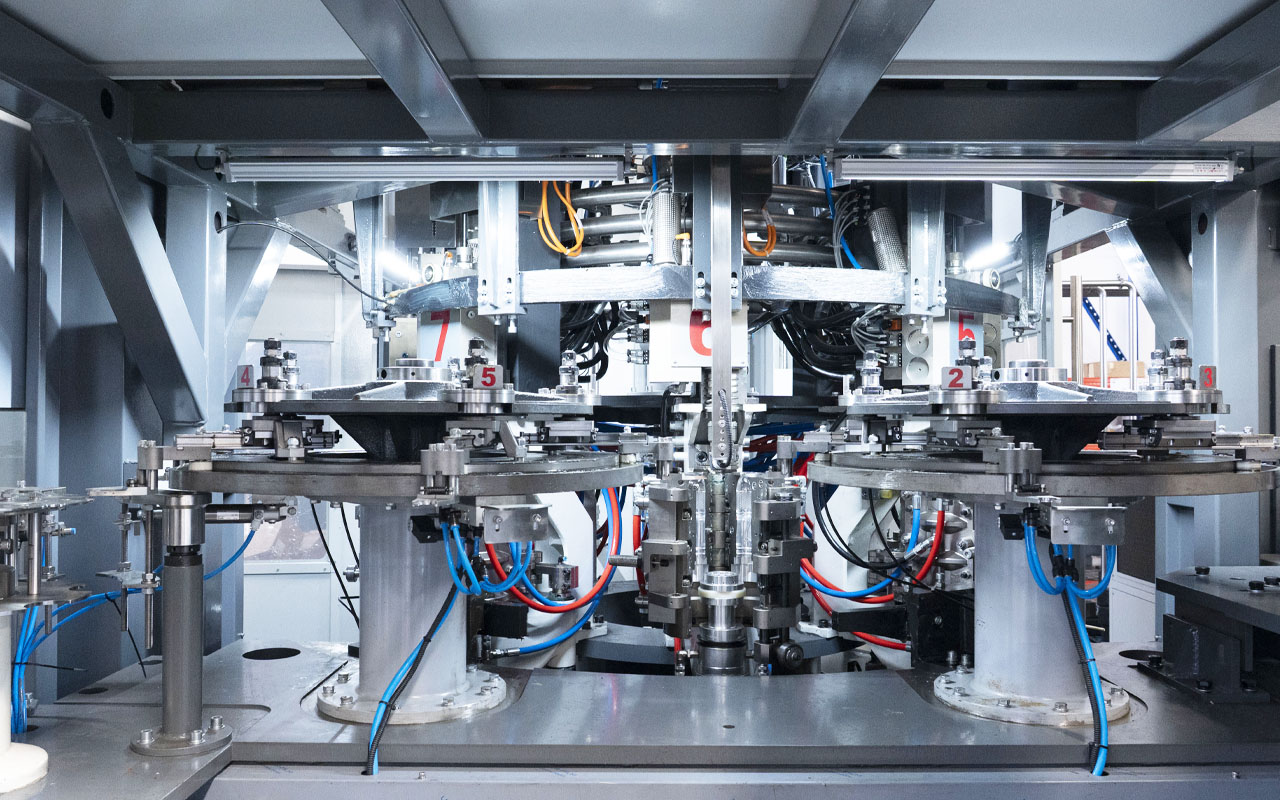
Une fois la préforme chauffée bloquée dans le moule, la tige d'étirage l'étire axialement tandis que le cylindre de scellage ferme le goulot et effectue le soufflage. Un pré-soufflage à 6–13 bars préforme la bouteille, puis un second soufflage à 40 bars la plaque contre la paroi du moule.
Pré-soufflage 6–13 bars Coup final à 40 bars
Le chauffage ne peut pas charger la préforme
Faute Le chauffage ne peut pas charger la préforme
Les pistes de préformage de la roue d'alimentation et de la chaîne chauffante sont désynchronisées ou non tangentes, ou la position de chargement/déchargement est incorrecte. Ajustez la position relative de la roue d'alimentation et de la chaîne chauffante.
Ajuster la position de la roue dentée/de la chaîne Synchroniser la position de chargement
Ingénieur en soufflage de bouteilles
Travaux d'entretien Ingénieur en soufflage de bouteilles
Remplacez la bague et le joint torique (n° 9 / S3) après 5 000 heures de fonctionnement, et la pièce n° 13 après 7 500 heures. Remplacez-les en kit complet afin que chaque préforme continue de tourner correctement et soit chauffée uniformément.
Cycle 7 500 h Cycle 7 500 h
Composants
Travaux d'entretien Composants
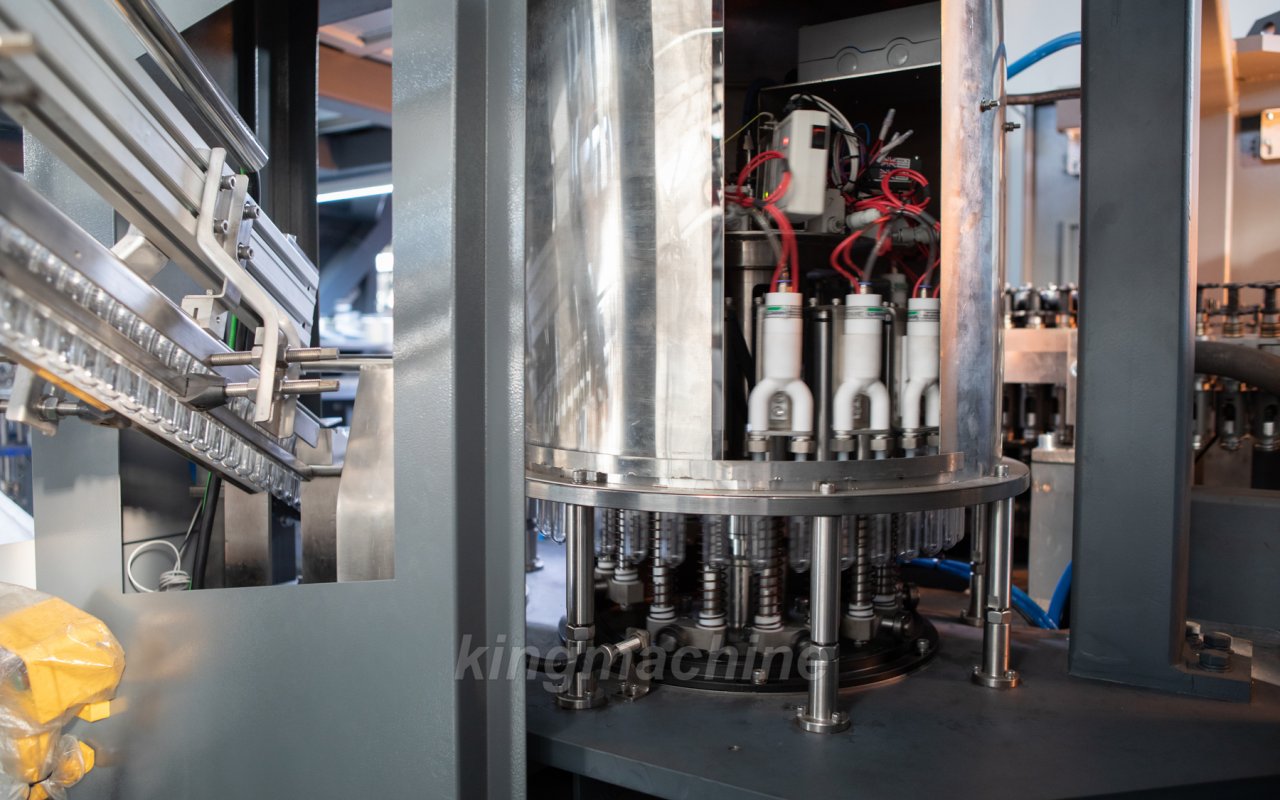
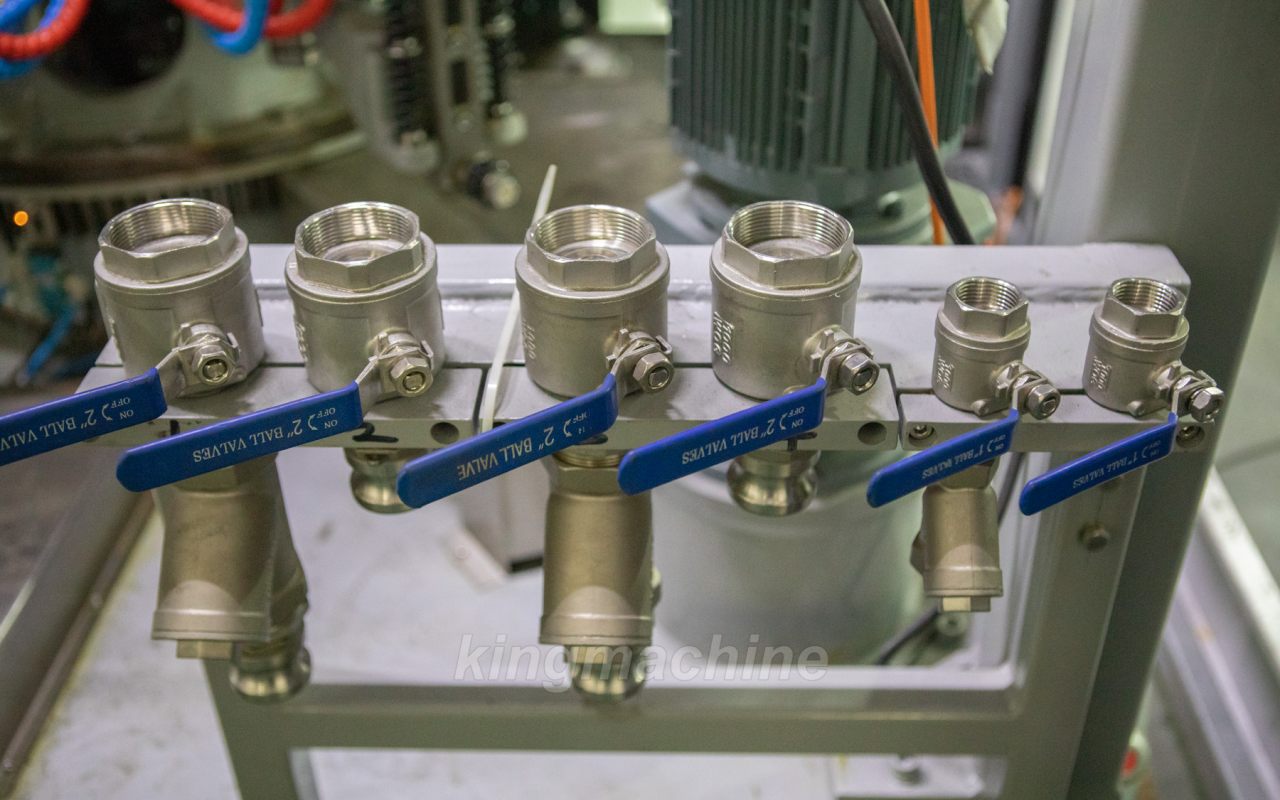
En cas de fuite au niveau des raccords, démontez le distributeur d'eau et remplacez les joints mécaniques un par un : le jeu de joints du kit d'entrée, les joints à l'intérieur du manchon rotatif et les joints restants sur les tubes.
Déclencheur : fuite d'eau Type de garniture mécanique
Remplacement du joint du distributeur d'air
Travaux d'entretien Remplacement du joint du distributeur d'air
Moulage par soufflage : un cylindre entraîne une tige d’étirage. Étirement axial de la préforme, pré-soufflage 6–13 bar, soufflage secondaire 40 bar. Élimination des bouteilles défectueuses, transfert des préformes et des bouteilles finies vers la zone de remplissage.
Alimentation électrique / air / eau coupés Remonter dans l'ordre inverse
Verrouillage avant toute intervention de maintenance
Règle de sécurité Verrouillage avant toute intervention de maintenance
Une fois la machine arrêtée, elle doit être verrouillée pour empêcher toute remise en marche. Chaque personne intervenant sur la machine utilise son propre cadenas et en possède la clé ; aucun cadenas ne doit être retiré avant la fin des travaux. Installez un panneau d'avertissement de maintenance.
Serrure et clé personnelles Panneau d'avertissement

Parcourir la base de connaissances sur les équipements par catégorie

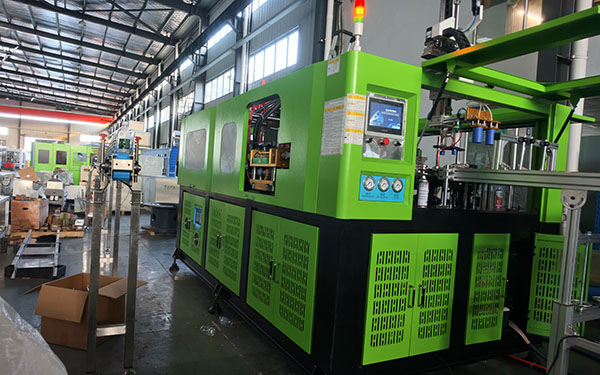
Conçue autour de la machine de soufflage (XC8-00), cette section regroupe les ressources documentaires relatives aux composants, aux procédés, aux pannes et à la maintenance. Consultez les catégories ci-dessus pour accéder au contenu correspondant ; d’autres types d’équipements seront ajoutés ultérieurement.
Machine de soufflage
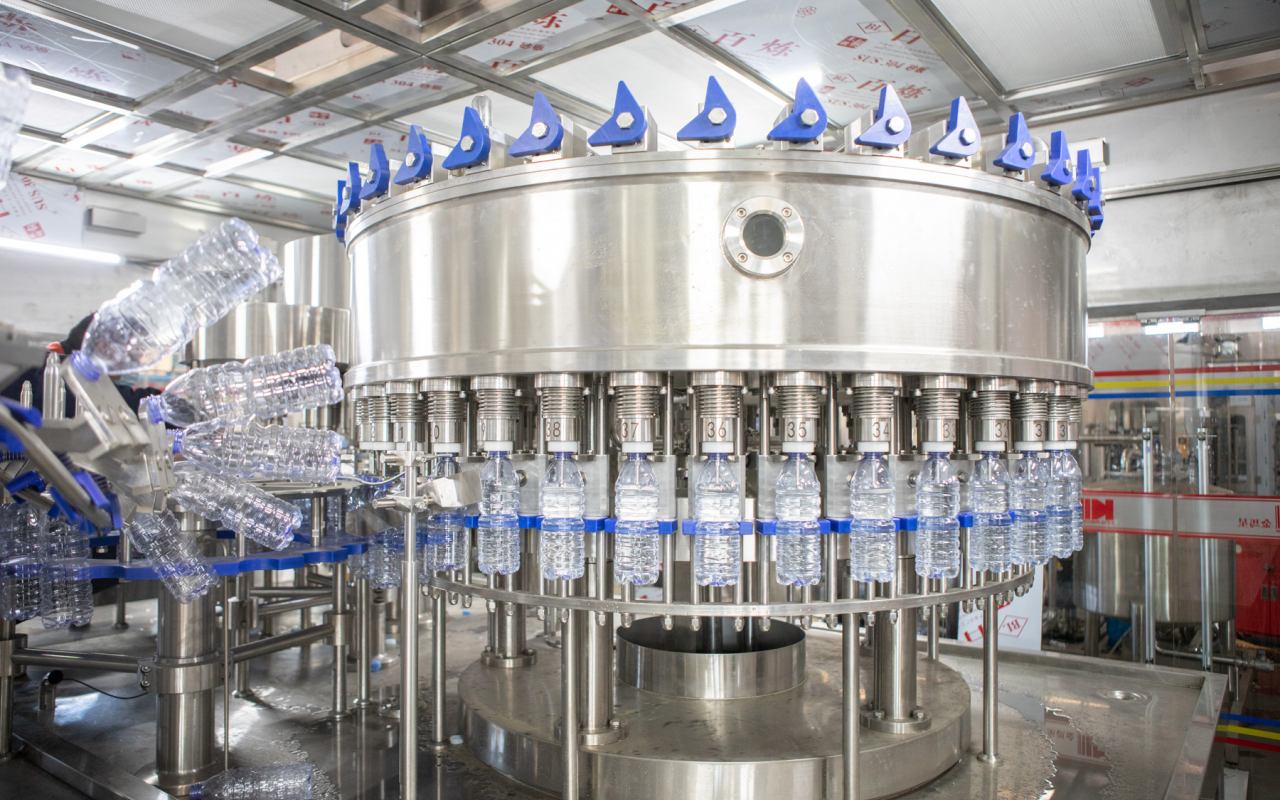
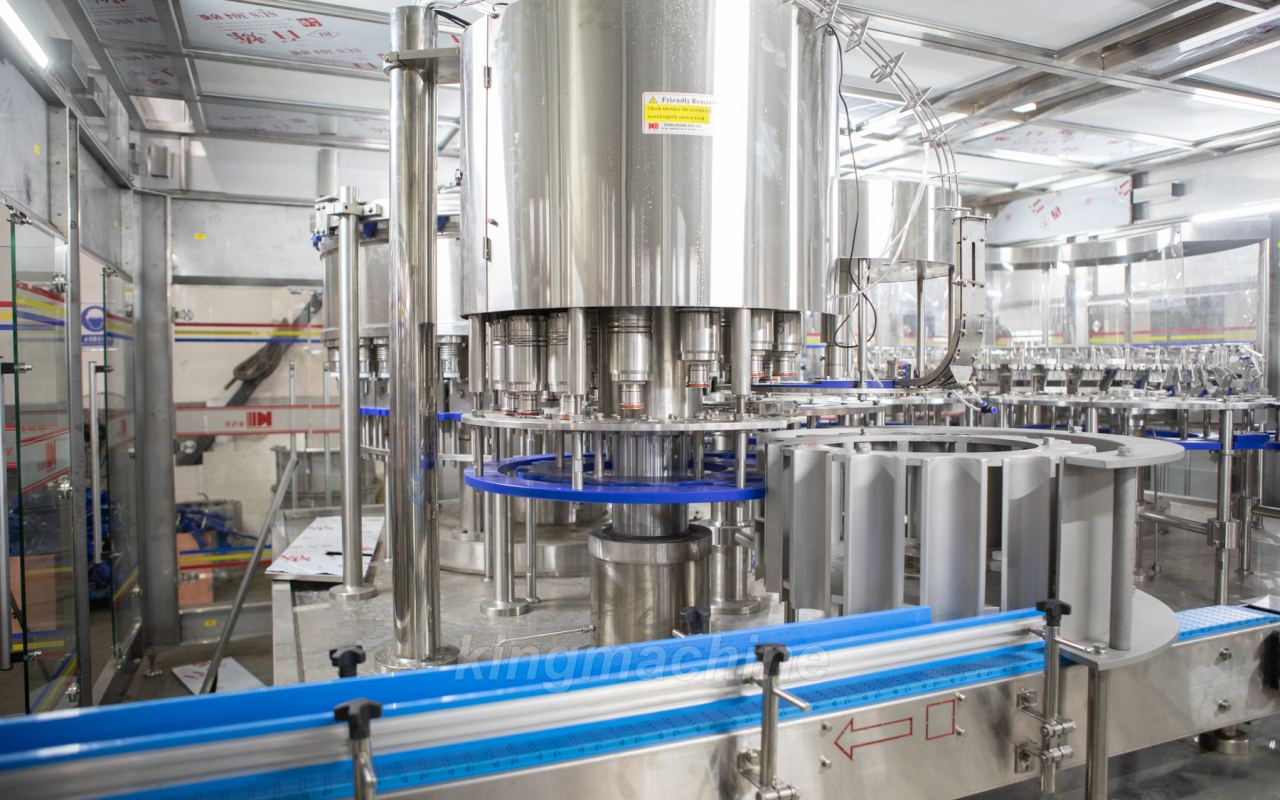
machine de remplissage
machine de capsulage
Système de convoyage
  •  soufflage de bouteille

    Tête de chauffage préformée
    Composée d'un manchon d'expansion, d'un pignon et d'une broche auto-rotative, la préforme tourne uniformément le long de la chaîne à travers les lampes chauffantes infrarouges pour assurer un chauffage circonférentiel uniforme ; il est recommandé de remplacer les pièces d'usure toutes les 5000 h / 7500 h.
  •  EW3A7866_副本  

    Moulage par soufflage extensible
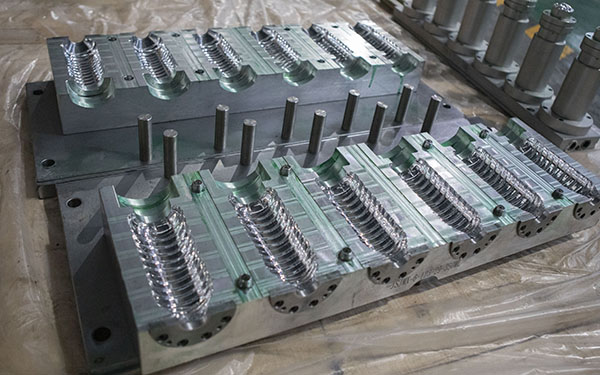
    Le pré-soufflage à 6–13 bars pré-dilate la préforme, la tige d'étirage descend pour le positionnement, et le deuxième soufflage à 40 bars la forme contre la cavité du moule ; la température et la pression de l'air déterminent ensemble l'épaisseur et la clarté de la paroi.
  •  EW3A7869_副本  

    Pannes et dépannage
    Les défauts typiques incluent l'incapacité du dispositif de chauffage à charger les préformes, le blocage de la préforme par un mauvais alignement de la roue étoilée et un chauffage inégal provoquant un corps de bouteille laiteux ; les contrôles correspondants portent sur la phase de la roue étoilée d'alimentation, l'état de la lampe et la tension de la chaîne.
  •  EW3A7860_副本  

    Entretien & Sécurité
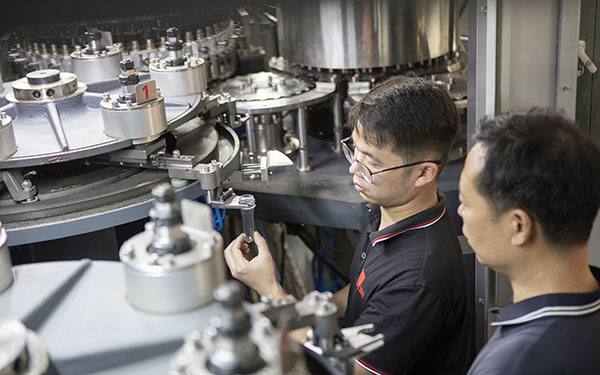
    Avant toute maintenance, la machine doit être arrêtée et verrouillée (LOTO) ; ​​remplacer régulièrement les pièces d'usure de la tête de chauffage et les joints du distributeur d'eau/air, et inspecter les cartouches de lubrification et de filtration pour assurer la stabilité de l'équipement et la sécurité du personnel.
  •  remplissage  

    Tête de chauffage préformée
    Composée d'un manchon d'expansion, d'un pignon et d'une broche auto-rotative, la préforme tourne uniformément le long de la chaîne à travers les lampes chauffantes infrarouges pour assurer un chauffage circonférentiel uniforme ; il est recommandé de remplacer les pièces d'usure toutes les 5000 h / 7500 h.
  • remplissage2

    Moulage par soufflage extensible
    Le pré-soufflage à 6–13 bars pré-dilate la préforme, la tige d'étirage descend pour le positionnement, et le deuxième soufflage à 40 bars la forme contre la cavité du moule ; la température et la pression de l'air déterminent ensemble l'épaisseur et la clarté de la paroi.
  •  remplissage3

    Pannes et dépannage
    Les défauts typiques incluent l'incapacité du dispositif de chauffage à charger les préformes, le blocage de la préforme par un mauvais alignement de la roue étoilée et un chauffage inégal provoquant un corps de bouteille laiteux ; les contrôles correspondants portent sur la phase de la roue étoilée d'alimentation, l'état de la lampe et la tension de la chaîne.
  • remplissage d'eau

    Entretien & Sécurité
    Avant toute maintenance, la machine doit être arrêtée et verrouillée (LOTO) ; ​​remplacer régulièrement les pièces d'usure de la tête de chauffage et les joints du distributeur d'eau/air, et inspecter les cartouches de lubrification et de filtration pour assurer la stabilité de l'équipement et la sécurité du personnel.

Guides vidéo sur les machines de moulage par soufflage

Explorez nos vidéos sur les machines de soufflage pour découvrir la structure des équipements, la technologie de chauffage des préformes, les procédés de formage des bouteilles et leurs différentes applications de production. Voyez comment les solutions de soufflage de bouteilles de King Machine contribuent à une fabrication efficace et fiable de bouteilles PET.

Tête de chauffage préformée

Découvrez comment la tête de chauffage des préformes tourne et transfère les préformes PET à travers des zones de chauffage infrarouge pour un chauffage uniforme avant le processus de soufflage.

Introduction à la machine Combi-Bloc automatique

Découvrez la machine automatique Combi-Bloc, qui intègre les processus de soufflage, de remplissage et de bouchage des bouteilles dans un système de production compact.

Machine de moulage par soufflage rotative de 24 000 BPH

Observez la machine de moulage par soufflage rotative de 24 000 bouteilles par heure en fonctionnement, illustrant la production à grande vitesse de bouteilles PET et la technologie de formage automatisé des bouteilles.

Usine d'embouteillage de lait en Russie : machine de soufflage de 12 000 à 54 000 bouteilles par heure de King Machine

Découvrez les équipements de soufflage de bouteilles fournis à une usine d'embouteillage de lait russe, avec des capacités de production allant de 12 000 à 54 000 bouteilles par heure.

Machine de soufflage de bouteilles à remplissage à chaud

Découvrez la technologie de soufflage des bouteilles PET pour les applications de remplissage à chaud, en vous concentrant sur la conception des bouteilles et les exigences de production pour les emballages résistants à la chaleur.

Machine de moulage par soufflage rotative pour bouteilles PET CSD

Découvrez comment une machine de moulage par soufflage rotatif produit des bouteilles en PET pour les boissons gazeuses, garantissant une qualité de bouteille constante et une production efficace.

Parlez-nous de votre projet d'embouteillage

Indiquez-nous la taille de vos bouteilles, le débit souhaité et le type de remplissage ; nos ingénieurs vous répondront sous 24 heures ouvrables avec une configuration machine adaptée et un devis.
Obtenir un soumission →
×

Contactez-Nous

En continuant à utiliser le site, vous acceptez nos politique de confidentialité Conditions Générales.

J'accepte